
 Přečtěte si více


 Získejte cenovou nabídku
Kategorie produktu
NOVÁ KATEGORIE
Kontaktujte nás
Kontaktujte nás
Specializujeme se na výzkum, vývoj a výrobu elektrických vodičů a kabelů.
 +86-21-57560276
Standardy kvality pro bioprocesní integrovanou výrobu smyku: Praktický průvodce
Proč jsou standardy kvality důležité při bioprocesní výrobě smyků
Bioprocesní skluz, který projde vizuální kontrolou, může stále selhat v provozu, pokud je jeho výrobní kvalita nezdokumentovaná nebo nekontrolovaná. V praxi nejsou normy kvality pro výrobu skluzů integrovaných do bioprocesů jedinou inspekcí; jsou souborem požadavků, které řídí design, výběr materiálu, svařování, testování a důkazy za každým pracovním krokem. Když jsou tyto standardy důsledně prosazovány, smyk dorazí s sledovatelným záznamem, který podporuje instalaci, uvedení do provozu a validaci procesu.
Lyže Bioprocess dnes integrují přenos tepla, řízení teploty, čištění a distribuci kapaliny do jednoho rámu. Tato integrace zvyšuje následky špatného provedení, protože jediná vada svaru může kontaminovat dávku nebo způsobit nákladné zpoždění. Výrobci, kteří staví podle uznávaných norem, jako jsou pokyny ASME BPE a GMP, snižují tato rizika v každé fázi výroby. Jak je vysvětleno v našem firemní profil Tato orientace na kvalitu je součástí širších inženýrských a výrobních schopností.
Základní standardy pro bioprocesní integrovanou výrobu smyku
Kvalitní profil skluznice formuje několik norem. ASME BPE poskytuje nejúplnější rámec pro hygienický návrh a výrobu zařízení pro biologické zpracování. Předpisy GMP přidávají požadavky na dokumentaci, řízení rizik a validaci. Evropská pravidla pro tlaková zařízení se mohou vztahovat na smykové potrubí a nádoby, zatímco pravidla integrity dat řídí automatizované řídicí systémy.
| Standardní | Kvalitní zaměření | Výrobní dopad |
|---|---|---|
| ASME BPE | Hygienické provedení, materiály, povrchová úprava, svařování, kontrola | Nastavuje požadavky na rozměry, svar a drsnost povrchu, které řídí výrobu. |
| EU GMP / ICH Q10 | Systém jakosti, řízení rizik, dokumentace, validace | Definuje očekávání pro sledovatelnost, kontrolu změn a důkazy. |
| PED 2014/68/EU | Bezpečnost tlakových zařízení | Klasifikuje sestavy a komponenty smyku do bezpečnostních kategorií, které vyžadují specifické testování. |
| FDA 21 CFR část 11 | Elektronické záznamy a podpisy | Platí, když řídicí systémy zaznamenávají data nebo provádějí automatizované sekvence. |
Tyto normy se často překrývají. Skluznice vyrobená ze svarů a povrchové úpravy v souladu s ASME BPE splňuje fyzické požadavky, zatímco struktura dat a dokumentace GMP zajišťuje, že kvalitu lze předvést inspektorům. Chcete-li získat přehled o technologii, která stojí za těmito systémy, přečtěte si náš článek na co jsou skluznice integrované s bioprocesem a proč jsou nezbytné .
Výběr materiálu, povrchová úprava a hygienický design
Smáčené kontaktní povrchy bioprocesní skluznice nesmí vyluhovat, korodovat nebo zachytávat produkt. To je důvod, proč výběr materiálu a povrchová úprava jsou kvalitní brány, nikoli náhodné volby.
Požadavky na nerez
Většina skluzů pro bioprocesy používá nerezovou ocel 316L pro smáčené části. Nízký obsah uhlíku snižuje senzibilizaci při svařování a zachovává odolnost proti korozi. Každá výrobní šarže musí mít materiálový certifikát a certifikát by měl být návazný na tepelné číslo a na součást instalovanou ve skluznici. Některé procesy při vyšších teplotách nebo s médii obsahujícími chlorid mohou vyžadovat korozivzdornější slitiny, jako je 904L nebo duplexní nerezová ocel, ale 316L zůstává základní linií pro biofarmaceutické použití.
Povrchová úprava a čistitelnost
Drsnost povrchu přímo ovlivňuje čistitelnost. Pro smáčené povrchy je typický požadavek Ra nepřesahující 0,4 μm pro mechanicky leštěné a Ra nepřesahující 0,4 μm po elektrolytickém leštění. Dodavatelé by měli zajistit měření povrchové úpravy z kalibrovaného profilometru. V praxi se hodnoty ověřují spíše na výrobních kusech než na kuponech a ve zprávě by mělo být uvedeno místo měření. U kritických potrubí doplňuje inspekce boroskopem údaje o povrchové úpravě tím, že odhalí vnitřní změnu barvy svaru nebo znečištění.
Detaily hygienického designu
Mrtvé nohy jsou nejčastějším zdrojem rizika kontaminace při smyku. Normy jako ASME BPE definují přijatelné poměry L/D pro pobočky a výrobce orientovaný na kvalitu navrhne systém tak, aby minimalizoval nebo odstranil stagnující zóny. Sklony alespoň 1–2 % směrem k vypouštěcím bodům, plně zapouzdřené ventily a hygienické svorkové spoje jsou normální očekávání. Když proces vyžaduje absolutní oddělení mezi užitkem a produktem, a sanitární dvoutrubkový výměník tepla je běžně vybírán pro aplikace s vysokou integritou.
 Výrobci výměníků tepla na zakázku DTS (Double Tube Sheet), továrna Shiloc (Shanghai) Industrial Trading Co., Ltd. Je Čína vlastní sanitární DTS (double Tube Sheet) výrobci výměníků tepla, továrna, 1.... Zobrazit produkt →
Kontrola kvality svařování a výroby
Svařování je místo, kde se kvalita smyku vyhrává nebo ztrácí. Leštěná povrchová úprava nemůže zakrýt neúplný vnitřní svar nebo tepelně ovlivněnou zónu, která zachycuje bakterie. Proto jsou nezbytné kvalifikované postupy a dokumentované svary.
Kvalifikace a řízení postupu
Všichni svářeči by měli být kvalifikováni podle přijatých kódů, jako je ASME sekce IX nebo ISO 9606. Před zahájením výroby musí výrobce vytvořit specifikace postupu svařování (WPS) a záznamy o kvalifikaci postupu (PQR). Orbitální svařování je upřednostňováno pro trubky s malým průměrem a opakující se spoje trubek, protože poskytuje opakovatelné ovládání oblouku a plnou penetraci s minimálními ručními změnami. Každý svar by měl být identifikován v mapě svaru, aby bylo možné propojit výrobní záznamy, výsledky kontrol a identifikace svářeče s přesným umístěním.
Kontrolní a montážní zkoušky
Pro hygienické svary nestačí vizuální kontrola. Kontrola vnitřního povrchu boroskopem, měření feritu a v případě potřeby testování penetrantu barviva jsou součástí rozsáhlého plánu kvality. Po svaření by měla být celá sestava ližiny včetně potrubí, výměníků tepla a ventilů podrobena tlakové zkoušce. Tlaková zkouška ověřuje mechanickou integritu a zvýrazní místa netěsností na armaturách a těsněních. Pro kompletní montáž komponent pro přenos tepla a řízení teploty je testování jako celého systému spolehlivější než testování komponent samostatně. Mnoho prodejců nyní staví inteligentní skluzové jednotky pro přenos tepla s bioprocesem , kde lze celý systém před odesláním otestovat.
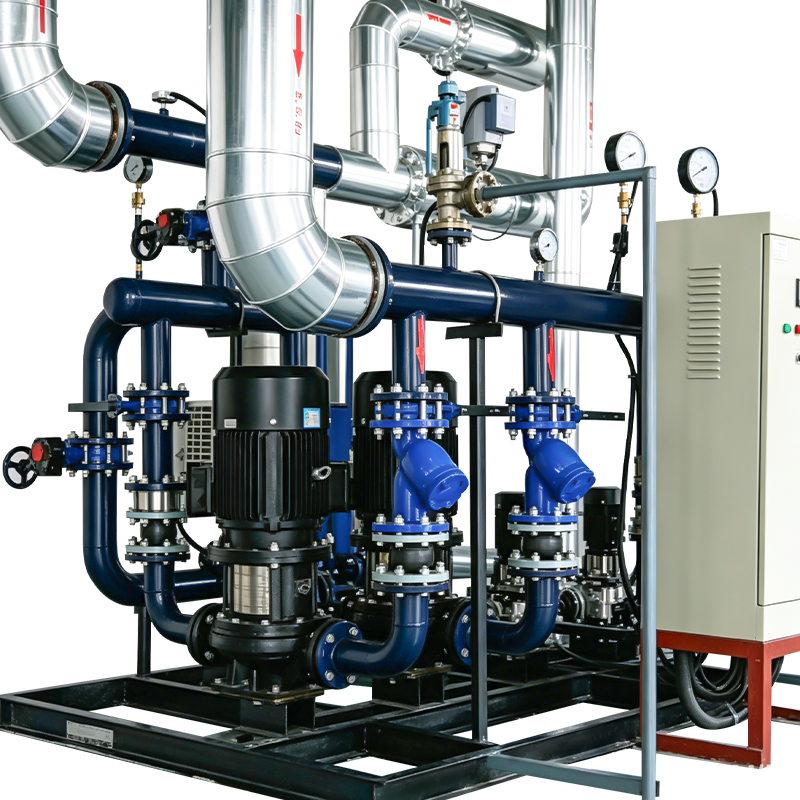 Výrobci skluznic/jednotek na zakázku pro inteligentní bioprocesní přenos tepla, továrna Shiloc (Shanghai) Industrial Trading Co., Ltd. je Čína vlastní inteligentní bioprocesní výrobci lyží/jednotek pro přenos tepla, továrna, Th... Zobrazit produkt →
Tovární přejímací testování a přejímací testování na místě
Tovární přejímací zkouška (TUK) je prvním bodem, kde musí skluz prokázat, že odpovídá dohodnuté specifikaci. Je to také nejlepší příležitost kupujícího zachytit problémy, zatímco výrobce je může stále rychle opravit.
Dobře strukturovaný FAT zahrnuje vizuální a rozměrové kontroly, kontrolu materiálových certifikátů, ověření kalibrace, simulaci řídicí logiky, testování I/O, kontroly alarmů a bezpečnostních funkcí a kontrolu záznamů o svarech a povrchových úpravách. Pokud smyk zahrnuje automatizaci, měla by být řídicí sekvence spuštěna proti simulovaným procesním hodnotám, aby se potvrdilo, že čerpadla, ventily a ovládací prvky ohřívače reagují správně.
| Testovací fáze | Společné kontroly | Proč na tom záleží |
|---|---|---|
| FAT | Ověření rozměrů, návaznost materiálu, svarová dokumentace, simulace řídicí logiky, výsledky tlakových zkoušek | Řeší problémy před odesláním a snižuje riziko instalace. |
| SAT | Ověření připojení, zkoušky těsnosti, rekalibrace snímačů, komunikace s řídicím systémem závodu | Potvrzuje, že smyk funguje v konečném prostředí se skutečnými nástroji. |
| Výkonový běh | Simulace procesu nebo plnění média, stabilita nastavené hodnoty, zpracování alarmů | Generuje důkazy, které podporují formální validaci. |
Zpráva FAT se stává součástí záznamu kvality. Během SAT by měl výrobce znovu zkontrolovat kritické parametry po přepravě a instalaci, protože vibrace a vybavení mohou posunout položky z jejich tovární kalibrace.
Dokumentace: Páteř kvality smyku
Pro uživatele regulovaného GMP je smyk bez kompletní dokumentace v podstatě nevyhovující, bez ohledu na to, jak dobře funguje. Fyzický hardware a papírová stopa se musí přesně shodovat.
Soubor dokumentace by měl minimálně obsahovat schémata procesu a přístrojového vybavení (P&ID), elektrická schémata, schémata řídicí architektury, seznamy I/O, kusovníky s materiálovými certifikáty, mapy svarů a protokoly svarů, zprávy o tlakových zkouškách, zprávy o nedestruktivních zkouškách, záznamy o povrchové úpravě, kalibrační certifikáty a výkresy skutečného stavu. U automatických smyků by dokumentace řídicího systému měla popisovat softwarovou logiku, nastavené hodnoty alarmů a funkce záznamu dat.
Tato dokumentace pomáhá uživateli dokončit kvalifikaci instalace (IQ) a provozní kvalifikaci (OQ) efektivněji. Podporuje také pozdější úpravy, protože aktuální výkres a historie revizí přesně ukazují, co se změnilo a proč. Pokud výrobce nemůže poskytnout sledovatelné důkazy, systém jakosti není účinný.
Jak hodnotit kvalitu kvality výrobce smyku
Namísto spoléhání se na marketingové materiály vyhodnoťte konkrétní zavedená opatření kvality. Následující otázky jsou praktickým výchozím bodem pro nákupní týmy, inženýry a pracovníky zajišťující kvalitu.
- Požádejte o nahlédnutí do příručky kvality a jakýchkoli certifikací relevantních pro výrobu skluzů, jako je ISO 9001 nebo ASME BPE.
- Ověřte, že svařovací postupy a svářeči jsou kvalifikovaní podle ASME, sekce IX nebo ekvivalentu, a požádejte o vzorové mapy svarů a PQR.
- Audit systému sledovatelnosti certifikátu materiálu, zejména u smáčených součástí a tlakových dílů.
- Zkontrolujte protokol FAT před zahájením výroby; měl by popisovat testy, kritéria přijetí a kdo bude jejich svědkem.
- Zkontrolujte dokumentaci k automatizaci a možnosti integrity dat od výrobce, protože a přesná jednotka pro řízení teploty pro biopharma
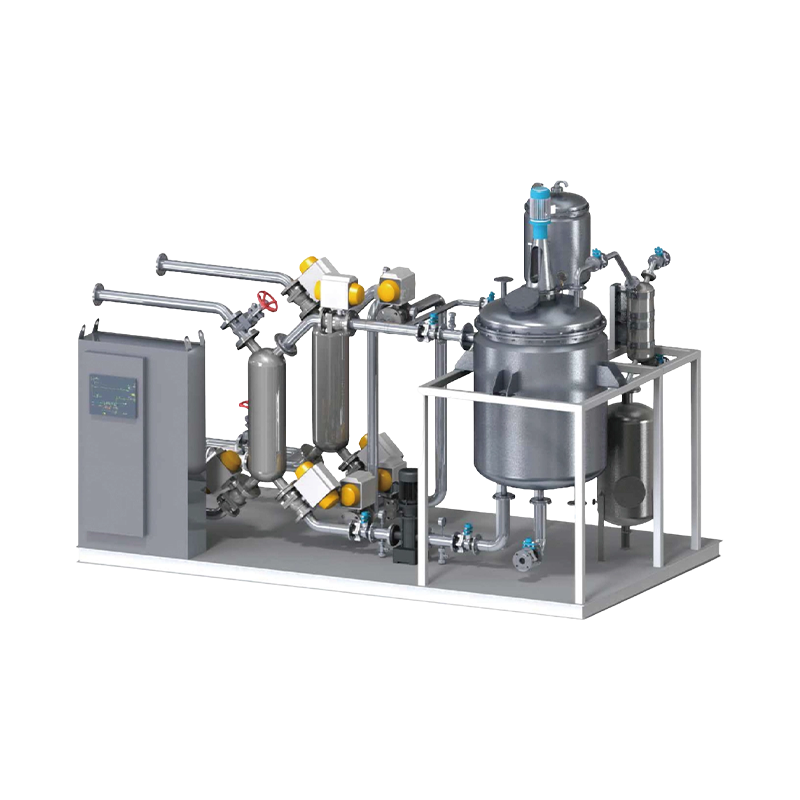 Vlastní přesná řídicí jednotka teploty (TCU) pro výrobce Biopharma, Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. je čínská vlastní přesná jednotka řízení teploty (TCU) pro výrobce Biopharma, fakt... Zobrazit produkt → musí spolehlivě zaznamenávat požadované hodnoty a odchylky.
- Potvrďte proces řízení změn pro revize návrhu a úpravy po dodání.
Tato kritéria nejsou teoretická. Výrobce, který může sdílet skutečné příklady map svarů, zpráv FAT a měření povrchové úpravy, s větší pravděpodobností splní standardy kvality, které váš projekt vyžaduje.
Výběr výrobního partnera se správným systémem kvality
Normy kvality pro bioprocesní integrovanou výrobu skluzů jsou konkrétní: platí ve zprávě o drsnosti povrchu, záznamech orbitálního svařování, protokolu FAT a dokumentaci skutečného provedení. Smyk postavený podle těchto norem dává majiteli jistotu, že instalace, uvedení do provozu a ověření proběhnou bez neočekávaných zpoždění nebo rizik kontaminace.
Při hodnocení dodavatele věnujte stejnou pozornost procesům kvality výroby jako atraktivnímu procesnímu diagramu. Požádejte o dokumentaci, testy svědků a doklad o kontrole. Ve společnosti Shiloc se řídíme stejnou disciplínou napříč našimi řadami zařízení pro bioprocesní smyk a přenos tepla, protože konečný produkt je jen tak dobrý, jak dobré jsou důkazy za ním. Pokud plánujete projekt bioprocesního smyku, kontaktujte náš technický tým podrobně prodiskutovat vaše požadavky na kvalitu.
PREV:Bioprocess integrované lyžiny pro výrobu vakcín: Průvodce inženýrstvím a nákupem
DALŠÍ:Jak úspěšně ověřit skluzy integrované do bioprocesu pro biomanufacturing GMP
DALŠÍ:Jak úspěšně ověřit skluzy integrované do bioprocesu pro biomanufacturing GMP
Máte zájem o spolupráci nebo máte dotazy?
Související produkty


Doporučené LINS
✦
Zařízení pro zpracování rostlinného mléka UHT
nerezový procesní smykový systém
Systém zpracování UHT pro mléčné výrobky
systém zpracování potravin namontovaný na smyku
aseptický proces smykového systému
smykový systém pro zpracování tekutých potravin
sanitární procesní skluz z nerezové oceli
smykový systém pro míchání potravinářských přísad
smykový systém pro míchání nápojů
mléčný proces smykového systému
Pojďme pracovat společně Vítejte na palubě!
-

haikexin@haikexin.com
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Připojte se k našemu seznamu adresátů
Kategorie produktů
Rychlé odkazy
Rychlé odkazy
autorská práva © Shiloc (Shanghai) Industrial Trading Co., Ltd. Všechna práva vyhrazena.
Procesní systémy a zařízení pro potravinářské a biofarmaceutické výrobce
